Azərbaycan
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Formalaşdırmadan yükləməyə qədər: Şüşə Butulka Yoxlamasında Altı Nəzarət Məntəqəsi
Şüşə butulkalar qaçırmaq asan yollarla uğursuz ola bilər. Boyunda saç xətti çatlaması. Ağız içərisində yalnız bir qapaq quraşdırıldıqda görünən bir çip. Şüşə işıq qutusuna qarşı tutulana qədər kölgə kimi görünən qəlib tikişi. Bu kimi qüsurlar formalaşdırma xəttini diqqətdən kənarda qoya bilər və yalnız sonradan, doldurma və ya qablaşdırma mərhələsində, onların düzəldilməsi daha baha başa gələn zaman aydın olur.
Bu mərhələlər arasında dayanan tək yoxlama deyil, istehsal və qablaşdırma marşrutu boyunca yerləşdirilmiş yoxlamalar ardıcıllığıdır. Hər çekin fərqli məqsədi var. Aşağıdakı ardıcıllıq HYT Packaging-də istifadə edilən yoxlama prosesini və şüşə qab istehsalçıları arasında tapılan ümumi keyfiyyətə nəzarət təcrübələrini əks etdirir: əl ilə vizual yoxlama, avtomatik maşın yoxlaması, işıqla yoxlama, möhkəmlik və performans sınağı, qablaşdırmadan əvvəl yoxlama və qablaşdırılmış kartonların göndərilməzdən əvvəl yenidən yoxlanılması.
Ardıcıllıq fərdi yoxlamalar qədər vacibdir. Görünüş və ölçü yoxlamaları şüşələr istehsaldan keçərkən baş verir; nümunələr üzərində güc testi aparılır; dekorasiya səthi müalicədən sonra qiymətləndirilir; və karton yoxlama şüşələr qablaşdırıldıqdan sonra baş verir. Şüşə bir mərhələdən keçə və digər mərhələni keçə bilər, ona görə də sonrakı yoxlamanın hər buraxılmış qüsuru müəyyən edəcəyi ehtimalı ilə heç bir yoxlama buraxılmamalıdır.
Qəbul meyarları keyfiyyətə nəzarət sisteminin vacib hissəsidir. İştirak edən tərəflər kriteriyaları kimin müəyyən etdiyi, hansı dözümlülüklərin tətbiq olunduğu və hansı təsdiq edilmiş nümunənin istinad kimi xidmət etdiyi barədə razılığa gəlməlidir. Əksər layihələr üçün bu tələblər alətlər və istehsala başlamazdan əvvəl sifariş spesifikasiyalarında sənədləşdirilməlidir. Sonradan edilən dəyişikliklər inkişaf xərclərini artıra və çatdırılma cədvəllərinə təsir göstərə bilər.
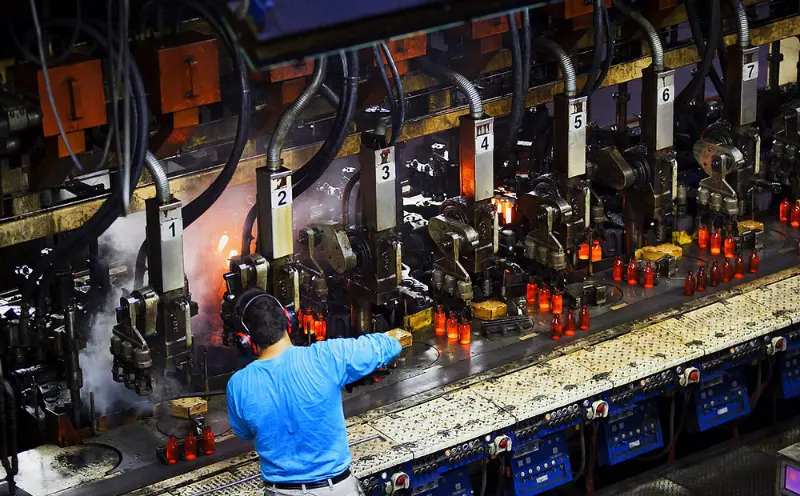 1. Əllə Təftiş
Təlimli Gözlər, Hələ Maşınların Yanında İşləyir
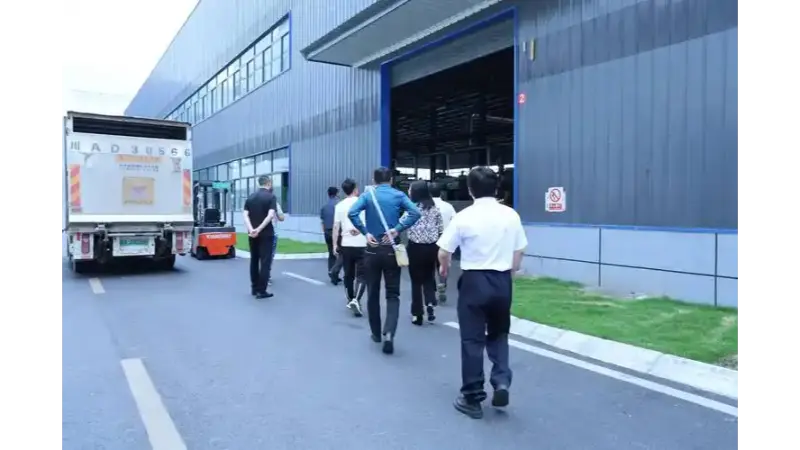
Əl ilə yoxlama şüşə butulka keyfiyyətinə nəzarətin vacib hissəsi olaraq qalır. Hətta kamera yoxlama sistemləri və lazer ölçmə cihazları ilə təchiz edilmiş fabriklərdə belə müfəttişlər konveyerin ucunda şüşələri ayrı-ayrılıqda yoxlayırlar. Yalnız müəyyən bucaqlarda görünən cızıqlar, bir qədər qeyri-bərabər çiyinlər və tamamilə çıxarılmamış qəlib tikişləri daxil olmaqla, müəyyən edilmiş aşkarlama qaydaları vasitəsilə bəzi qüsurları müəyyən etmək çətindir.
Təftiş beş əsas sahəyə diqqət yetirir: ağız, boyun, çiyin, bədən və baza. Hər bir sahənin fərqli potensial qüsurları var. Dairəvi olmayan ağız qapanmanın düzgün oturmasına mane ola bilər. Boyun ətrafındakı çip doldurma zamanı çata çevrilə bilər. Deformasiyaya uğramış baza şüşəni paletdə və ya doldurma xəttinin girişində qeyri-sabit edə bilər. Müfəttişlər hər şüşənin spesifikasiyasında müəyyən edilmiş fiziki və funksional tələblərə cavab verib-vermədiyini qiymətləndirirlər.
Əllə yoxlama həm də avtomatlaşdırılmış avadanlığın tam əvəz edə bilməyəcəyi səviyyəni təmin edir. Zamanla eyni şüşə dizaynları ilə işləyən təcrübəli müfəttişlər dəyişiklikləri rədd etmə statistikasında görünməzdən əvvəl tanıya bilərlər. Bunlara şüşə vasitəsilə işığın ötürülməsindəki fərqlər, idarəetmə xüsusiyyətlərində dəyişikliklər və ya çiyin şəklindəki incə dəyişikliklər daxil ola bilər. Bu cür müşahidələr həmişə rəsmi nəzarət planında görünməyə bilər, lakin onlar inkişaf edən istehsal problemlərini müəyyən etməyə kömək edə bilər.
Bu mərhələ həm də yazılı spesifikasiyaların hazır şüşələrin faktiki görünüşünə uyğun olub olmadığını yoxlamağa kömək edir. Rəsm bir çipin məqbul ölçüsünü müəyyən edə bilər, lakin bu çipin bitmiş şüşə üzərində nə qədər görünəcəyini tam nümayiş etdirə bilməz. Müfəttişlər və müştərilər fiziki nümunələri birlikdə araşdıraraq və razılaşdırılmış görünüş standartlarını təsdiq etməklə bunu daha effektiv qiymətləndirə bilərlər.
Nə tutur:Təsdiq edilmiş nümunə və razılaşdırılmış məhsul spesifikasiyasına uyğun olaraq qiymətləndirilən görünən görünüş və işlənmə qüsurları.
2. Avtomatik Maşın Təftişi
Xəttin Sürətində Ardıcıllıq
Əllə yoxlama insan mühakiməsini təmin etdiyi halda, avtomatik maşın yoxlaması təkrarlanmağı təmin edir. Kamera və sensor stansiyaları konfiqurasiya edilmiş xüsusiyyətləri, o cümlədən ölçülü dözümlülüklər, ağız örtüyü, yan divar və əsas qüsurları, çatlar və formalaşma pozuntularını yoxlayır. Hər bir şüşə istehsal boyu eyni aşkarlama hədləri ilə qiymətləndirilir.
Qüsurlu butulkalar ümumiyyətlə avtomatik olaraq rədd edilir və növbəti istehsal mərhələsinə keçməzdən əvvəl konveyerdən yönləndirilir. Bu, qüsurlu şüşə qabların qablaşdırma sahəsinə çatmasının qarşısını almağa kömək edir, burada çatlamış şüşə qonşu şüşələrə və ətrafdakı kartona zərər verə bilər.
Bununla belə, təftiş maşınının aşkarlama qabiliyyəti onun sensorlarından, alqoritmlərindən və konfiqurasiyasından asılıdır. Müəyyən edilmiş aşkarlama parametrlərindən kənar bir qüsur sistemdən keçə bilər, həddindən artıq ciddi parametrlər isə lazımsız rəddlərlə nəticələnə bilər. Bu səbəbdən, maşın təftişi hər bir mümkün qüsurun müəyyən ediləcəyinə zəmanət deyil, nəzarət edilən yoxlama prosesi kimi başa düşülür.
İstehsal xətləri müxtəlif şüşə xüsusiyyətlərini əhatə etmək üçün bir neçə yoxlama stansiyasından istifadə edə bilər. Onların birgə effektivliyi hələ də avadanlığın imkanlarından, aşkarlama həssaslığından və xətt konfiqurasiyasından asılıdır. Nəticədə oxşar yoxlama proseslərindən istifadə edən iki fabrik fərqli aşkarlama və rədd nəticələrinə nail ola bilər.
Nə tutur:İstehsal sürətində ölçü və struktur qüsurlar, əvvəlcədən təyin edilmiş maşın aşkarlama hədləri ilə qiymətləndirilir.
3. İşıqla Yardımlı Vizual Təftiş
İşıq qutusu nəyi görünür edir
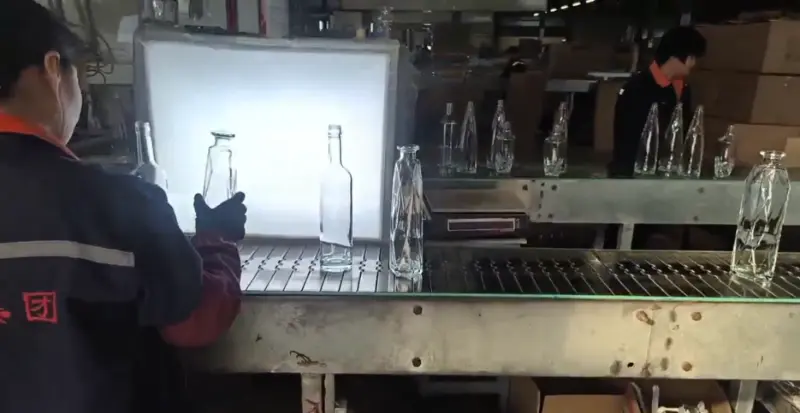
Bəzi şüşə qüsurlarını idarə olunan işıqlandırma altında müəyyən etmək daha asan olur. Şəffaf şüşə parlaq fonda saxlandıqda, adi zavod işıqlandırması altında çətin görünə bilən xüsusiyyətlər daha aydın görünür. Bunlara şüşə divarın içərisindəki qabarcıqlar, daşlar və yad daxilolmalar, bazadan uzanan incə çatlar, şüşənin qeyri-bərabər paylanması və hazır şüşənin görünüşünə təsir edə biləcək səth dalğaları daxildir.
Yoxlama üsulu yaxşı qurulub, lakin qəbul meyarları nəzərdə tutulan tətbiqə uyğun olaraq müəyyən edilməlidir. Bubble ölçüsü, miqdarı, yeri, daxiletmə növü və görünmə hədləri layihələr arasında dəyişə bilər. Məsələn, şəffafda nəzərə çarpan qüsurlarşüşə içki şüşəsisprey boyası, buzlanma və ya həkk olunmuş bəzək ilə şüşədə daha az görünə bilər.
İşıqla yoxlamanın da məhdudiyyətləri var. Şüşə divarın dərinliyində yerləşən və ya baxış bucağına paralel düzülmüş qüsurları aşkar etmək çətin ola bilər. Bu qüsurlar xüsusi bir risk yaratdıqda, əlavə maşın yoxlanışı və ya dağıdıcı nümunə testi tələb oluna bilər.
Bu səbəbdən, qəbul meyarları mükəmməl şəffaflığın qeyri-real gözləntisindən daha çox yoxlama metodunun həqiqətən yoxlaya biləcəyinə əsaslanmalıdır. Vizual yoxlama vasitəsilə ardıcıl olaraq yoxlanılması mümkün olmayan tələb məhsulun qəbulu zamanı fikir ayrılığına səbəb ola bilər.
Nə tutur:Aydınlıq, şəffaflıq, daxili daxilolmalar və səth keyfiyyəti, sənədləşdirilmiş məhdudiyyətlərə qarşı idarə olunan işıqlandırma altında qiymətləndirilmişdir.
4. Güc və Performans Testi
Butulka Doldurulduqdan Sonra Baş verənlərdən Sağ Qalib
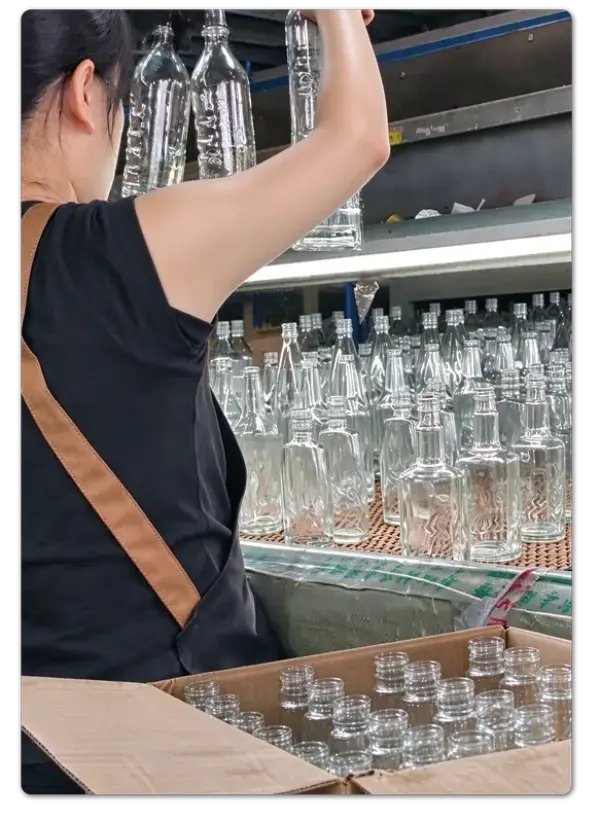
Görünüş şüşə butulka keyfiyyətinin yalnız bir hissəsidir. Düzgün görünən, lakin qapaq başlığının altında, pasterizatorun içərisində və ya yığılmış qutunun altında uğursuz olan şüşə hələ də nəzərdə tutulan tətbiq üçün yararsızdır. Performans testi məhsulların doldurulması və paylanması mərhələlərinə çatmazdan əvvəl bu riskləri qiymətləndirməyə kömək edir.
Sınaq zamanı müəyyən edilmiş nümunə müəyyən edilmiş mexaniki yüklərə, daxili təzyiqlərə və ya temperatur dəyişikliklərinə məruz qalır. Daha sonra nəticələr şüşə dizaynı və onun təyinatı üçün müəyyən edilmiş qəbul meyarları ilə müqayisə edilir.
Dörd test kateqoriyası bir çox ümumi tələbləri əhatə edir, baxmayaraq ki, tətbiq onları tələb etdikdə əlavə üsullar daxil edilə bilər.
| Test üsulu | Test nə ölçür |
|---|---|
| Şaquli Yük və ya Sıxılma Testi | Şüşənin müəyyən edilmiş sınaq şərtləri altında nə qədər aşağı qüvvəyə tab gətirə biləcəyi. |
| Daxili təzyiq testi | Xüsusilə təzyiqli məzmunu saxlamaq üçün nəzərdə tutulmuş şüşələr üçün daxili təzyiqə qarşı müqavimət. |
| Termal Şok Testi | Müəyyən edilmiş sınaq şərtlərində sürətli temperatur dəyişikliklərinə müqavimət. |
| Digər Müəyyən Performans Testləri | Sifarişdə müəyyən edilmiş əlavə mexaniki və ya tətbiq üçün xüsusi tələblər. |
Sınaq üsullarının seçimi şüşə dizaynından, şüşə spesifikasiyalarından, nəzərdə tutulan tətbiqdən və müvafiq qəbul meyarlarından asılıdır. Hər şüşə eyni test birləşməsini tələb etmir.
Test nəticələri istehsal partiyasındakı hər şüşəni avtomatik təsdiqləməkdənsə, yoxlanılan nümunələrə tətbiq edilir. Nümunənin ölçüsü və seçimi sınaq metodunun vacib hissələridir. Keçən nümunə istehsal prosesi və sınaqdan keçirilmiş məhsullar haqqında məlumat verir, lakin bu, lotdakı hər bir vahidin ayrıca sınaqdan keçirildiyinin sübutu kimi şərh edilməməlidir. Buna görə də sınaq hesabatı nümunəni və testin aparıldığı şərtləri müəyyən etməlidir.
 Güc testini sərtliyin ölçülməsindən fərqləndirmək də vacibdir. Bu üsullar müxtəlif avadanlıqlardan istifadə edir və müxtəlif xüsusiyyətləri qiymətləndirir. Sərtlik nəticəsi mexaniki möhkəmlik testinin əvəzi kimi qəbul edilə bilməz və yoxlama hesabatlarında istifadə olunan faktiki metod müəyyən edilməlidir.
Nə tutur:Tətbiq üçün xüsusi sınaq meyarlarına uyğun olaraq müəyyən edilmiş nümunələrdə ölçülən mexaniki və istilik performansı problemləri.
5. Qablaşdırmadan əvvəl yoxlanış
Karton Bağlanmadan əvvəl Son Baxış
Qablaşdırma istehsal prosesində birtərəfli qapıya yaxındır. Butulkalar sayıldıqdan, düzüldükdən, mühafizə olunduqdan və kartonların içərisində möhürləndikdən sonra qüsuru müəyyən etmək daha çətinləşir. Kartonların yenidən açılması, miqdarların uyğunlaşdırılması və altlıqların yenidən qurulması tələb oluna bilər. Qablaşdırmadan əvvəl yoxlama uyğun olmayan məhsulların bu mərhələyə çatmasının qarşısını almağa kömək edir.
Yoxlama xarici görünüşü, məhsulun spesifikasiyası, kəmiyyəti və müvafiq hallarda səthi bəzək keyfiyyətini əhatə edir.
Bəzəkli şüşə butulkalar üçün yoxlama siyahısına əlavə maddələr daxildir:
- Loqo mövqeyi və çap qeydiyyatı
- İstehsal zamanı rəng uyğunluğu
- Kaplamanın görünüşü və örtüyü
- Səth bəzək keyfiyyəti
- Sifariş üçün razılaşdırılmış digər dekorasiya xüsusiyyətləri
Dekorasiya yoxlama prosesinin vacib hissəsidir, çünki təsdiq edilmiş dizayn və keyfiyyət meyarları uyğun olmalıdır. Çap, dondurma, sprey rəngləmə və oyma adətən məhsulun hazırlanması zamanı müəyyən edilir. Səth müalicəsi təsdiq edilmiş dizaynın bir hissəsinə çevrildikdən sonra, onun görünüşü və tətbiq olunan tolerantlıqlar da qəbul meyarlarına daxil edilməlidir.
Vizual olaraq təsdiq edilmiş, lakin yazılı tolerantlığı olmayan dekorasiya arayışı yekun yoxlama zamanı fikir ayrılığına səbəb ola bilər. Rəngin, mövqeyin, əhatə dairəsinin və məqbul görünüşün əvvəlcədən sənədləşdirilməsi yoxlama prosesini daha ardıcıl edir.
Qablaşdırmanın özü də çekin bir hissəsidir. Bölmələr, qoruyucu əlavələr və karton konfiqurasiyaları daşınma zamanı şüşələrin hərəkətdən və şüşədən şüşəyə təmasından nə dərəcədə yaxşı qorunduğunu müəyyən edir. Qablaşdırma masasında yoxlamadan keçən karton, daxili quruluşu kifayət qədər qorunma təmin etmirsə, hələ də tranzit zədələnməsinə qarşı həssas ola bilər.
Nə tutur:Kartonlar bağlanmazdan əvvəl məhsulun uyğunluğu, dekorasiya keyfiyyəti, miqdarı və qablaşdırma hazırlığı.
6. Göndərmədən əvvəl yoxlanış
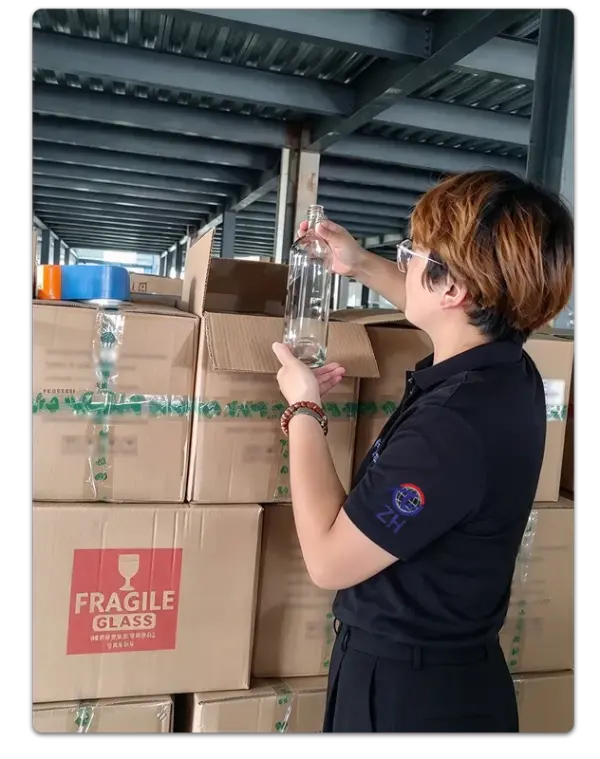 Kartonu yoxlamaq üçün kartonun yenidən açılması
Göndərmə öncəsi yoxlama əvvəllər keyfiyyət yoxlamalarından keçmiş məhsulları yoxlamaq üçün ikinci fürsət verir. Seçilmiş kartonlar razılaşdırılmış nümunə planına uyğun olaraq açılır. İçəridəki butulkalar görünüşü, görünən qüsurları, məhsulun spesifikasiyası və dekorasiya keyfiyyətinə görə yenidən yoxlanılır. Müfəttişlər butulkaların düzgün şəkildə yerləşdirildiyini və qorunduğunu təsdiqləmək üçün qablaşdırma quruluşunu da yoxlayırlar.
Bu, məhsulları orijinal istehsal vəziyyətində deyil, faktiki göndərmə vəziyyətində qiymətləndirən yoxlama mərhələsidir. O, əvvəllər istehsal yoxlamaları zamanı mövcud olmaya bilən idarəetmə zədələrini, qablaşdırma xətalarını və yükləmə ilə bağlı problemləri müəyyən edə bilər.
Açılan kartonların sayı sifariş tələblərindən, göndərilmə həcmindən, məhsulun dəyərindən və razılaşdırılmış nümunə planından asılıdır. Fərqli layihələr müxtəlif seçmə səviyyələrindən istifadə edə bilər. Əhəmiyyətli olan odur ki, təftiş metodu və qəbul meyarları əvvəlcədən razılaşdırılsın və ardıcıl şəkildə tətbiq olunsun, beləliklə, göndərişin təsdiqi və ya rədd edilməsi subyektiv mühakimə ilə deyil, sənədləşdirilmiş tələblərlə dəstəklənsin.
Nəticə, mallar artıq qablaşdırıldıqda, etiketləndikdə, üst-üstə yığıldıqda və yüklənməni gözlədikdə əlavə nəzarət nöqtəsidir.
Nə tutur:Qablaşdırılmış məhsullar və qablaşdırma şərtləri, yükləmədən əvvəl razılaşdırılmış nümunə planına uyğun olaraq yenidən yoxlanılır.
Yoxlama diqqəti:Göndərmədən əvvəl seçilmiş qablaşdırılmış məhsulların, kartonun vəziyyətinin və qoruyucu qablaşdırmanın yenidən yoxlanılması.
Altı Çek, Bir Sistem
Doldurma xəttinə çatan şüşə altı növ yoxlamadan keçdi
Hər yoxlama fərqli bir suala cavab verir. Şüşə düzgün görünür? Onun ölçüləri tolerantlıq daxilindədirmi? Şüşə optik cəhətdən təmizdirmi? O, nəzərdə tutulan xidmət şərtlərinə tab gətirə bilərmi? Dekorasiya təsdiq edilmiş dizayna uyğun gəlirmi? Məhsul qablaşdırma zamanı qorunub saxlanılıbmı?
Heç bir mərhələ bütün bu tələbləri əhatə etmir və yoxlama mərhələləri bir-birini əvəz edə bilməz. Şüşə karton qutuda möhürləndikdə, istehsal qüsurlarını düzəltmək üçün əksər imkanlar artıq keçmişdir. Buna görə istehsal prosesində əvvəllər aparılan yoxlamalar, göndərilmədən əvvəl son yoxlamalar qədər vacibdir.
Sistemin effektivliyi aydın şəkildə sənədləşdirilmiş qəbul meyarlarından asılıdır. Şüşə yoxlaması məqbul qabarcıq ölçüləri, qəlib tikişlərinin görünməsi, səth qüsurları və nümunə daxilində icazə verilən qüsurlu şüşələrin sayı ilə bağlı praktik qərarları əhatə edir. Bu tələblər çatdırıldıqdan sonra ilk dəfə müzakirə olunmaqdansa, istehsala başlamazdan əvvəl müştəri ilə təchizatçı arasında razılaşdırılmalıdır.
Layihəyə aid yoxlama meyarlarını sənədləşdirən və təsdiq edilmiş istinad nümunələrini saxlayan təchizatçılar daha ardıcıl keyfiyyət standartlarını qoruya və məhsulun qəbulu zamanı fikir ayrılıqlarını azalda bilər. Xüsusi üçünşüşə içki şüşəsilayihələrdə bu detallar şüşənin forması, şüşə şəffaflığı, səthin təmizlənməsi və bəzək bütün yekun spesifikasiyanın bir hissəsini təşkil etdikdə xüsusilə vacibdir.
Bu yoxlama strukturu bir istehsalçıya xas deyil. O, şüşə qablar sənayesində istifadə olunan praktik yanaşmanı əks etdirir: qüsurlar istehsalın müxtəlif mərhələlərində baş verə bilər və müxtəlif nöqtələrdə aparılan yoxlamalar tək son yoxlamanın qaçıra biləcəyi problemləri müəyyən etməyə kömək edir.
HYT Packaging bu çoxmərhələli yoxlama yanaşmasını izləyir, yoxlama prioritetləri şüşə dizaynı, istehsal prosesi və nəzərdə tutulan tətbiq ilə müəyyən edilir.
Şüşə butulka təchizatçısını qiymətləndirən müştərilər üçün daha faydalı sual sadəcə neçə yoxlamanın aparılması deyil, hər bir yoxlamanın aydın, sənədləşdirilmiş qəbul meyarlarının olub-olmamasıdır. Qeyri-müəyyən limitlərə malik altı yoxlama xüsusi standartlar, müəyyən edilmiş seçmə üsulları və təsdiq edilmiş istinad nümunələri ilə dəstəklənən daha az sayda yoxlamadan daha az təminat verir.
Əlaqədar Xəbərlər
- Niyə Seramik Xoruz Viski Dekanter Şüşəsi Premium Spirtli Qablaşdırma üçün Mükəmməl Seçimdir
- Niyə 750ml Arizona Dəyirmi Şüşə Spirit Şüşəsi Premium Spirtli Qablaşdırma üçün Əla Seçimdir
- Yeni Xüsusi araq Şüşə Butulka: Şimali Amerika Spirits Brend üçün HYT Qablaşdırma
- Niyə tutacaqlı 1,75 litrlik şüşə içki qabı müasir içki qablaşdırması üçün ağıllı seçimdir
- HYT Packaging, aşağı karbonlu içki brendlərini dəstəkləmək üçün yeni yüngül çaxmaq daşı şüşəli spirtli içkilər şüşə xəttini təqdim edir
- Uzun Boyunlu Bellissima Şüşə İçki Butulka Üst Mantarlı İçki Markanızı necə yüksəldə bilər
Mənə bir mesaj buraxın
yeni məhsullar

Xəbər Tövsiyələri